
Коротко
Главный ответ
В видеоролике продемонстрирован процесс укрупнённой сборки и сварки трубных узлов автоматической установки пожаротушения (спринклерной системы). Показано использование кондукторов для точной фиксации элементов, сварка труб ДУ 25 электродами с основным покрытием без отрыва, а также этапы контроля качества и подготовки к антикоррозийной защите.
Главное из материала
Основные выводы
- Использование кондукторов обеспечивает точную геометрию узлов и сокращает время работ.
- До 80% сварных соединений можно выполнить в одном специально оборудованном месте.
- Сварка выполняется электродами с основным покрытием без отрыва, что гарантирует качество.
- Визуальный контроль и зачистка швов проводятся сразу после сварки для выявления дефектов.
- Грунтовка и покраска сварных швов выполняются только после монтажа и прессовки.
Введение в процесс монтажа
В данном видеоролике показан процесс укрупнённой сборки трубных узлов при монтаже автоматической установки пожаротушения. Эта система также известна как спринклерная система пожаротушения.
Монтаж выполняется специализированной организацией ООО «СИММ» в соответствии с проектной документацией и действующими требованиями пожарной безопасности.
Использование кондукторов
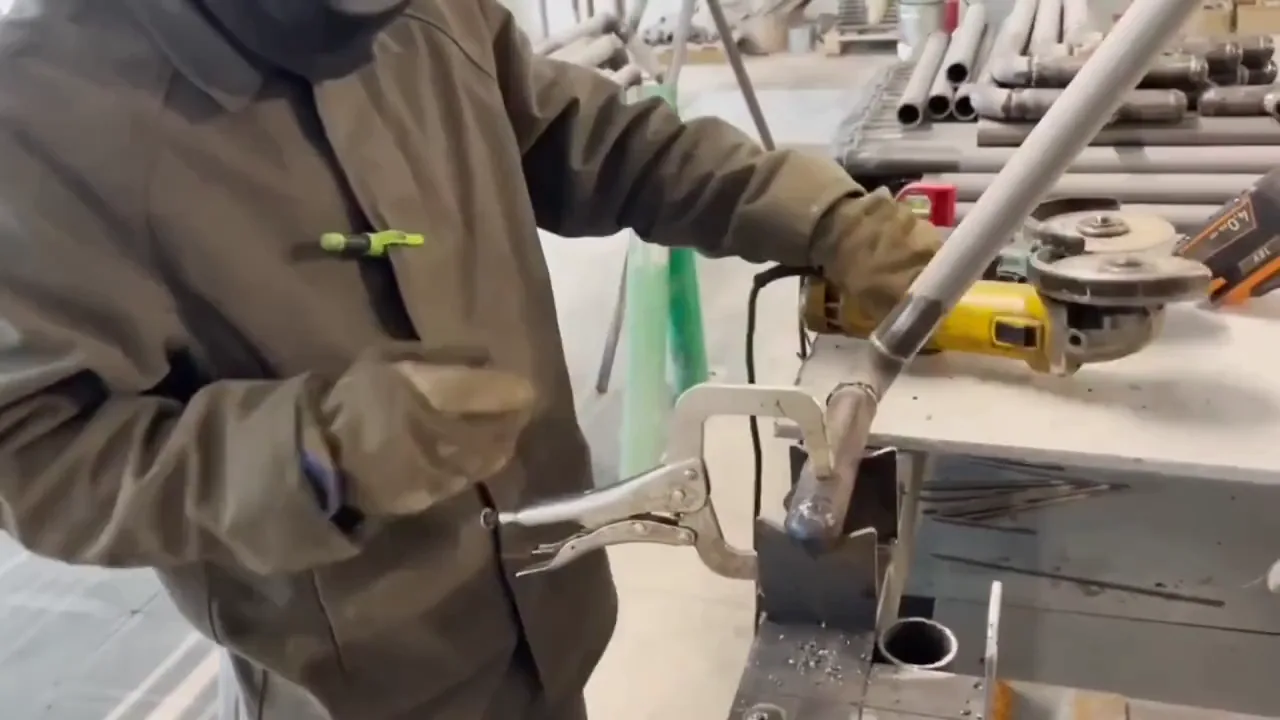
Сварщик выполняет сборку и сварку трубных стыков с использованием кондуктора-шаблона. Применение кондукторов позволяет точно зафиксировать элементы, выдержать правильную геометрию узлов и значительно сократить время выполнения работ.
Одновременно повышается качество сварных соединений.
Технология сварки
Сварщик показывает зазор для сварки, в данном случае 2,5 миллиметра. Все сварочные работы производятся без отрыва с применением японских электродов ЛБ-52У с основным покрытием.
Данный тип электродов широко используется в нефтехимической промышленности и других отраслях, где к сварным соединениям предъявляются строгие требования, и предназначен для сварки трубопроводов, работающих под давлением.
Преимущества укрупнённой сборки
Использование кондукторов и укрупнение трубных узлов позволяет выполнить до 80% всех сварных соединений в одном специально оборудованном месте. Это место может быть как непосредственно на объекте, так и вне его.
Это даёт существенную экономию времени и позволяет сосредоточиться на более точной подгонке и сварке стыков, выполняемых непосредственно на месте монтажа трубопроводов в проектное положение. Как правило, это самые сложные стыки.
В результате общий срок производства работ остаётся сопоставимым, но качество выполнения работ существенно возрастает.
Контроль качества и обработка швов
После сварки шлак остывает, затем удаляется металлической щёткой. После очистки становится виден внешний вид сварного соединения. При зачистке сварщик сразу выполняет визуальный контроль шва на наличие возможных дефектов. В случае их обнаружения все недочёты устраняются сразу без перехода к следующему этапу.
Далее труба переворачивается, и ранее труднодоступный участок переводится в удобное верхнее положение для дальнейшей обработки сварки. Выполняется удаление так называемых заездов — начала и окончания сварного шва. Это наиболее ответственные зоны, которые максимально подвержены образованию дефектов. Для этого производится механическая обработка углошлифовальной машиной, абразивный диск подобран строго под необходимый монтажный зазор трубы. После подготовки производится заварка оставшейся части стыка.
Вся сварка труб, независимо от диаметра, выполняется исключительно без отрыва и только электродами с основным покрытием. Такой подход позволяет гарантированно получать качественные надёжные сварные соединения.
Завершающие операции и подготовка к защите
Оставшаяся часть стыка полностью заваривается; в местах розжига электрода и начала сварки, как правило, образуется избыточный металл. Он аккуратно удаляется болгаркой, в том числе для придания соединению аккуратного и эстетичного внешнего вида. Небольшая часть стыка дополнительно шлифуется, после чего металлической щёткой удаляются остатки шлаков.
После этого сварное соединение считается готовым к дальнейшей антикоррозийной защите, грунтованию и окраске. Грунтовка и покраска сварных швов в большинстве случаев выполняются только после монтажа и проведения прессовки всех сварных соединений. Это стандартное требование технического надзора: в процессе гидравлических и пневматических испытаний все сварные швы должны оставаться открытыми для визуального контроля.
Готовая заготовка направляется на сплайсирование к другим трубным узлам. Все элементы уложены рядами, что позволяет наглядно оценить стабильность качества сварных соединений и точность геометрии. Видно, что узлы выполнены ровно, шаблонно и полностью повторяются по своим размерам.
Практика
Чек-лист по материалу
- Использовать кондукторы для фиксации элементов и соблюдения геометрии.
- Применять электроды с основным покрытием (например, ЛБ-52У) для сварки без отрыва.
- Обеспечивать зазор 2,5 мм при сварке труб ДУ 25.
- Выполнять визуальный контроль шва сразу после зачистки.
- Удалять заезды (начало и окончание шва) механической обработкой.
- Проводить грунтовку и покраску только после монтажа и прессовки.
Справка
Термины из видео
- Спринклерная система пожаротушения
- Автоматическая установка пожаротушения, также известная как спринклерная система, обеспечивающая обнаружение и тушение очага возгорания.
- Кондуктор
- Шаблон, применяемый для точной фиксации элементов при сборке и сварке трубных узлов, позволяющий выдержать правильную геометрию и сократить время работ.
- Электроды с основным покрытием
- Тип электродов (например, ЛБ-52У), используемых для сварки трубопроводов под давлением, широко применяемых в нефтехимической промышленности.
- Заезды
- Начало и окончание сварного шва, наиболее ответственные зоны, подверженные образованию дефектов, которые удаляются механической обработкой.
- Прессовка
- Гидравлические и пневматические испытания сварных соединений, проводимые до грунтовки и покраски, при которых швы должны оставаться открытыми для визуального контроля.
Первоисточник
Проверьте контекст в оригинале
Статья подготовлена на основе видео. Как подготовлены материалы.
Войдите или зарегистрируйтесь — после входа изображение станет кликабельным.
Нашли ошибку?
Сообщите, что нужно проверить. Контакты указывать не требуется.